


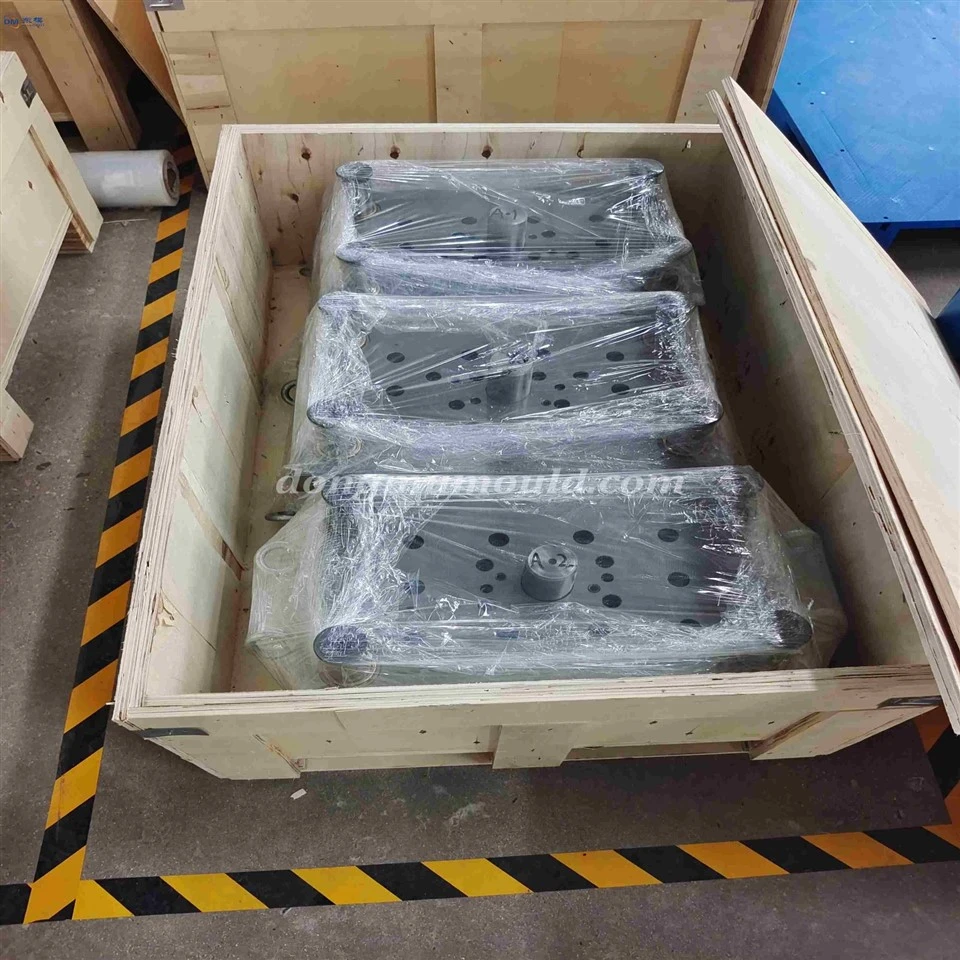
Diskusia o optimalizácii konštrukčného návrhu lisovacej časti
a Implementácia spracovania raznicou

I. Optimalizácia konštrukčného návrhu lisovacej časti
Efektívnosť výroby, výťažnosť a kompatibilita lisovaných dielov závisí predovšetkým od racionálnosti konštrukčného návrhu. Optimalizovaný dizajn môže znížiť plytvanie materiálom o 10% - 15%, znížiť náročnosť výroby matrice a zvýšiť výťažnosť na viac ako 99,5%. Konkrétne praktické body sú nasledovné:
1. Výber materiálu a racionalizácia hrúbky: Na základe funkcie produktu a požiadaviek na pevnosť vyberte zodpovedajúce druhy plechu. Pre automobilové konštrukčné diely použite plech valcovaný za studena- Q355B alebo SPHC; pre elektronické komponenty použite mosadz H62 alebo nehrdzavejúcu oceľ 304. Hrúbka plechu by mala byť nastavená podľa požiadaviek na nosnosť-s chybou v rozmedzí ±0,05 mm. Vyhnite sa nadmernej hrúbke, ktorá vedie k plytvaniu materiálom a nedostatočnej pevnosti v dôsledku nedostatočnej hrúbky, vyváženia účinnosti lisovania a spoľahlivosti dielov.
2. Zjednodušená štruktúra a jednotný dizajn namáhania: Štruktúra lisovaných dielov je zjednodušená, čím sa eliminujú zbytočné zložité ohyby a vyhĺbenia. Uhly ohybu sú štandardizované na 90 stupňov a 135 stupňov. Priemer vyhĺbených-dier nie je menší ako 1,2-násobok hrúbky plechu, čím sa znižuje náročnosť spracovania formy a zaisťuje sa stabilné lisovanie. Dizajn optimalizuje rohové prechody s polomerom rohu väčším alebo rovným 0,3 mm, čím sa znižuje lokálna koncentrácia napätia a zaisťuje sa rozmerová presnosť lisovaných dielov menšia alebo rovná ± 0,02 mm, čím sa zlepšuje stabilita hotového výrobku.
3. Štandardizovaný dizajn: Prijímajú sa štandardné priemyselné rozmery a univerzálne štruktúry. Priemer otvorov, rozstup otvorov a rozmery ohybu lisovaných dielov sú v súlade s normou GB/T 15825, čím sa znižuje počet vyhradených foriem, znižuje sa zložitosť návrhu foriem, zlepšuje sa flexibilita výroby a náklady na výskum, vývoj a výrobu foriem sa znižujú o viac ako 20 %.
4. Integrovaný dizajn a výroba: Konštrukčná fáza je synchronizovaná s procesmi výroby foriem a lisovania, pričom sa jasne definuje štruktúra dutiny formy, požiadavky na vôľu zaslepovania atď., čím sa zabráni obmedzeniam procesov tvarovania a zabráni sa prepracovaniu formy a šrotu lisovaných dielov spôsobených odpojením od konštrukčnej-výroby. Tým sa dosiahne bezproblémová integrácia dizajnu a výroby, čím sa zlepší celková efektívnosť výroby o 30 %.


II. Implementácia technológie obrábania raznicou
Vedecká implementácia technológie obrábania razníc je jadrom zabezpečenia kvality a stability výroby lisovaných dielov. Spolieha sa na presné vybavenie, rozumné procesy a štandardizované postupy. Konkrétne implementačné opatrenia sú nasledovné:
1. Aplikácia zariadení na presné obrábanie: Vysoko-presné päť- CNC obrábacie centrá, pomalé drôtové EDM a zariadenia na elektroerozívne obrábanie (EDM) sa používajú na spracovanie kľúčových častí, ako sú razníky foriem, matrice a vložky do dutín. Rozmerová presnosť je kontrolovaná v rozmedzí ± 0,005 mm a drsnosť povrchu Ra menšia alebo rovná 0,025 μm, čo skracuje výrobný cyklus formy o 25 % až 30 %.
2. Optimalizovaný procesný postup: Na základe zložitosti štruktúry formy je stanovený progresívny procesný postup "hrubé obrábanie - polo-dokončovanie - dokončovacie - konečné dokončovanie". Hrubým opracovaním sa odstráni viac ako 80 % prídavku materiálu a polo{7}}dokončovaním zostáva prídavok na dokončenie 0,1 – 0,2 mm. Kľúčová kontrola je venovaná prechodu medzi hrubovaním a dokončovaním, aby sa zabránilo deformácii a zabezpečila sa rozmerová stabilita formy a presnosť montáže dosahujúca úroveň H6/h5.
3. Optimalizované parametre obrábania: Kombináciou materiálu formy (SKD11, DC53 atď.) a výkonu obrábacieho stroja sa optimalizujú rezné parametre. Rýchlosť rezania CNC frézovania je riadená na 80 – 120 m/min, rýchlosť posuvu na 0,1 – 0,3 mm/r a rezné nástroje z tvrdokovu sa vyberajú s vyhradeným chladiacim médiom, aby sa predĺžila životnosť nástroja o viac ako 30 %, čím sa zabezpečí efektivita obrábania a kvalita dielov.
4. Montáž formy a odstraňovanie chýb: Po čistení ultrazvukom a odhrotovaní sa časti formy zostavia v nasledujúcom poradí: "základňa formy → vodiace stĺpiky a puzdrá → vložky dutín → mechanizmus vyhadzovania." Číselníkový indikátor sa používa na kontrolu vôle lícovania, čím sa zabezpečuje, že je kontrolovaná v rozmedzí 0,002-0,008 mm. Počas skúšobného lisovania sa forma nainštaluje na lisovacie zariadenie a vyrazí sa vzorka. Lisovacia sila, sila pružiny a vodiaca vôľa sa nastavujú, kým tvar a veľkosť lisovanej časti úplne nespĺňajú konštrukčné požiadavky a forma funguje bez zaseknutia.
5. Implementácia informačných technológií a inteligentnej výroby: CAD/CAM systém sa používa na integráciu dizajnu foriem, programovania dráhy nástroja a simulácie obrábania, čím sa znižuje ručné zásahy a zlepšuje sa efektívnosť a presnosť spracovania. Zavádzajú sa senzory internetu vecí (IoT), ktoré monitorujú prevádzkový stav zariadenia na spracovanie a opotrebovanie foriem v reálnom čase, podporujú transformáciu spracovania lisovacích foriem smerom k vysokej účinnosti a inteligencii a znižujú ľudskú chybu.

Kontaktujte nás
Konzultačná linka:+86 15930861038
Whatsapp:15930861038
Email:dongfangmould@aliyun.com
Záväzok služby: Odpovedzte na otázku do 12 hodín; poskytovať bezplatnú optimalizáciu dizajnu foriem pre kvalifikovaných zákazníkov.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populárne Tagy: prispôsobené plechové kompozitné razidlá; lisovacie nástroje pre automobilové diely, Čína, dodávatelia, výrobcovia, továreň, kúpiť, cena, vyrobené v Číne


